汽车模具生产工艺流程详解:从设计到交付的质量管控要点
📅 2026-09-20
🔖 昆山恒凌汽车模具有限公司:汽车模具,注塑模具,汽车零部件模具,模具加工,模具定制
一套汽车模具从图纸到量产件,中间要跨越设计评审、粗加工、精加工、装配调试、试模验证五道大关。昆山恒凌汽车模具有限公司:汽车模具,注塑模具,汽车零部件模具,模具加工,模具定制——在这些环节中,任何一个尺寸偏差都可能导致整车装配干涉。
设计与粗加工:把问题消灭在刀路之前
设计阶段,模流分析(Moldflow)是硬门槛。以仪表板骨架为例,浇口位置偏差2mm,熔接线位置就会移动15mm以上。我们通常要求收缩率补偿控制在±0.05%以内,冷却水道与型腔表面的距离保持在12-15mm。
粗加工留余量0.8-1.2mm,转速不宜过高,避免刀具磨损导致后续精加工余量不均。
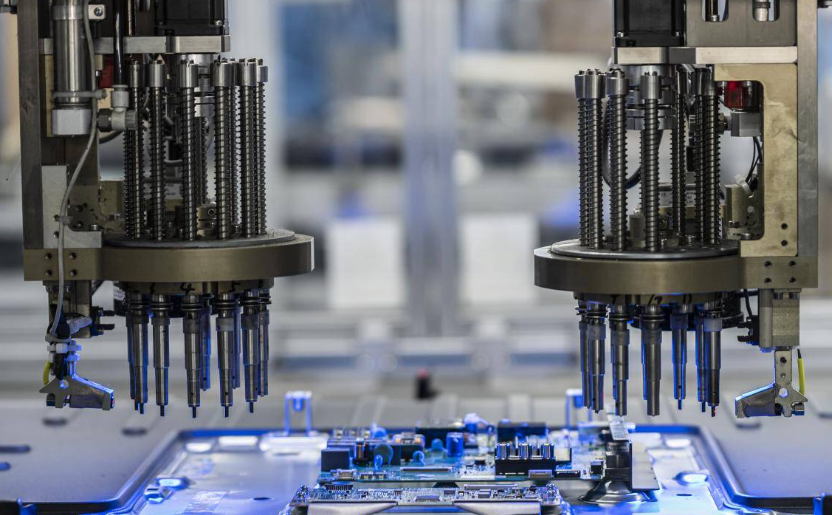
精加工与装配:0.01mm的较真
精加工阶段,淬火钢(HRC48-52)用CBN刀具,进给速度控制在1200-1800mm/min。滑块配合面间隙必须≤0.02mm,导柱导套垂直度误差超过0.01mm/100mm,量产时就会拉伤。
- 型腔镶件配合段:H7/g6过渡配合
- 顶针与孔间隙:0.015-0.025mm
- 水路试压:0.8MPa保压5分钟无渗漏
试模验证的常见问题
试模时缩痕和飞边最让人头疼。缩痕多半是保压曲线没调好,飞边则要检查分型面贴合度。我们曾有一套门板模具,因排气槽深度差0.03mm,导致产品烧焦。调整后,合格率从72%提升到96%。
昆山恒凌汽车模具有限公司:汽车模具,注塑模具,汽车零部件模具,模具加工,模具定制——交付前,三坐标检测报告、材料证明、热处理曲线缺一不可。模具寿命达到30万模次以上,才算真正过关。